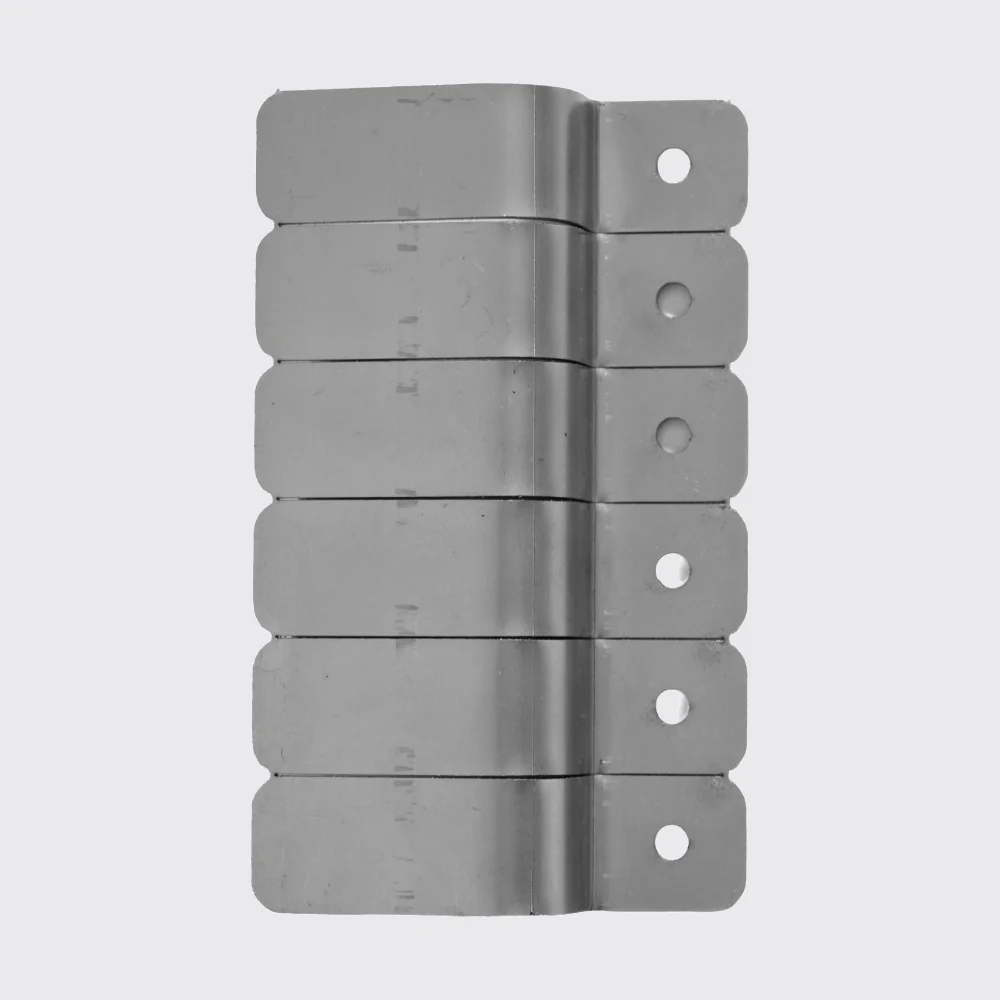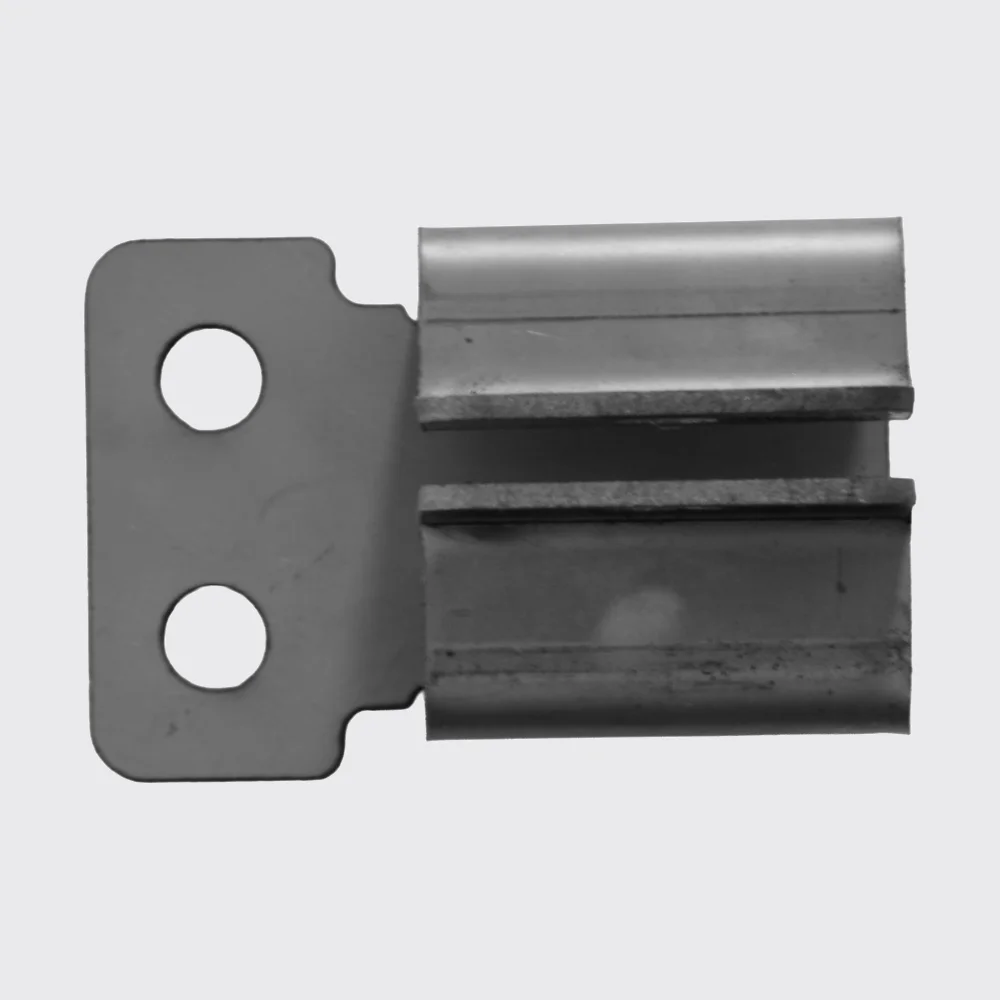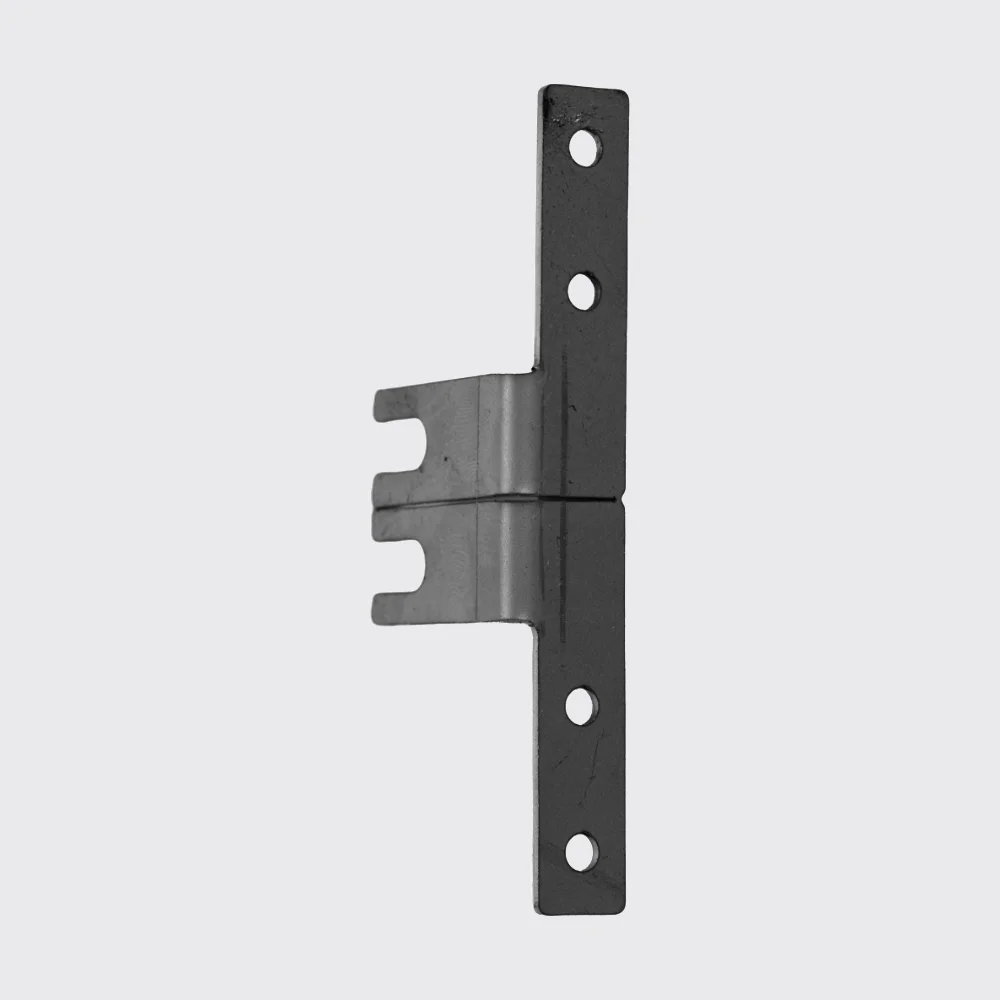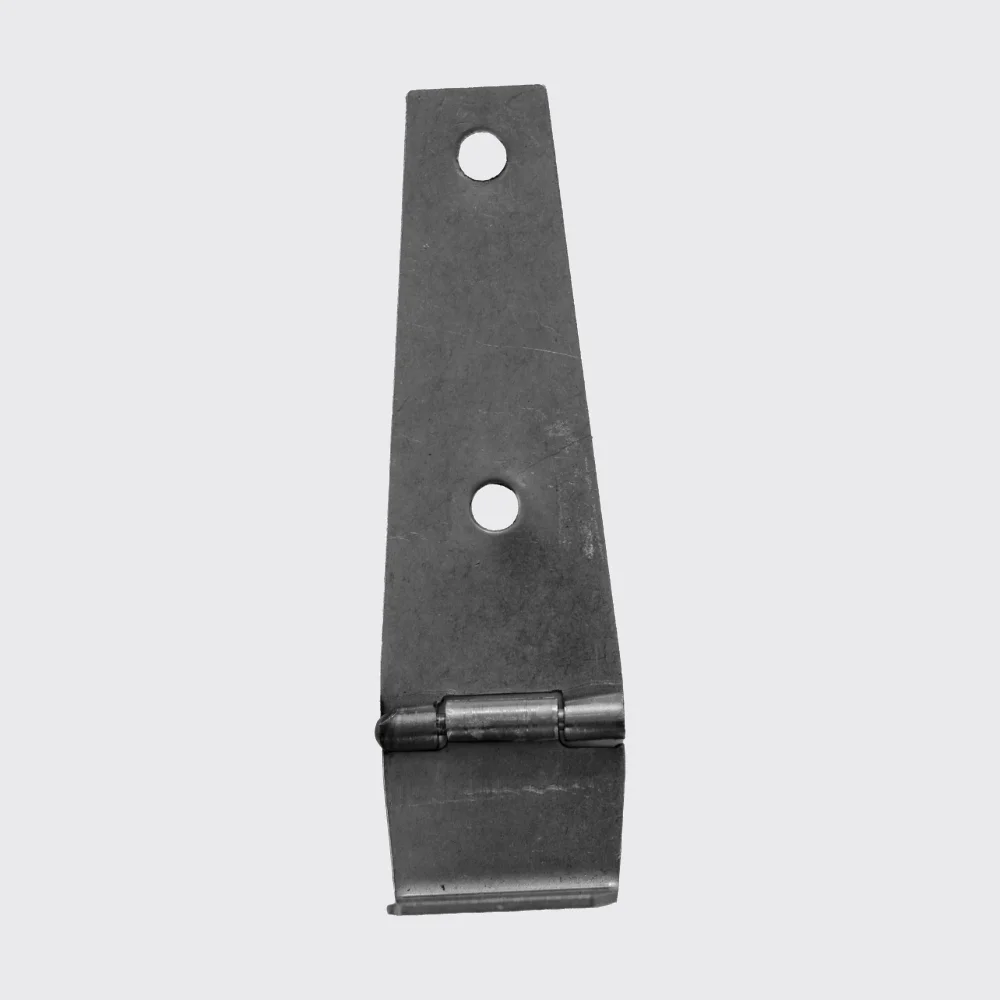
Stansen is het uitsnijden en vormen van plaatmateriaal met een matrijs op een pers. HB Metaalbewerking stanst RVS, staal en aluminium op persen van 15 tot 125 ton, in kleine tot grote series. Doordat de vorm in het gereedschap vastligt, is elk onderdeel gelijk en blijft de stuksprijs bij herhaling laag.
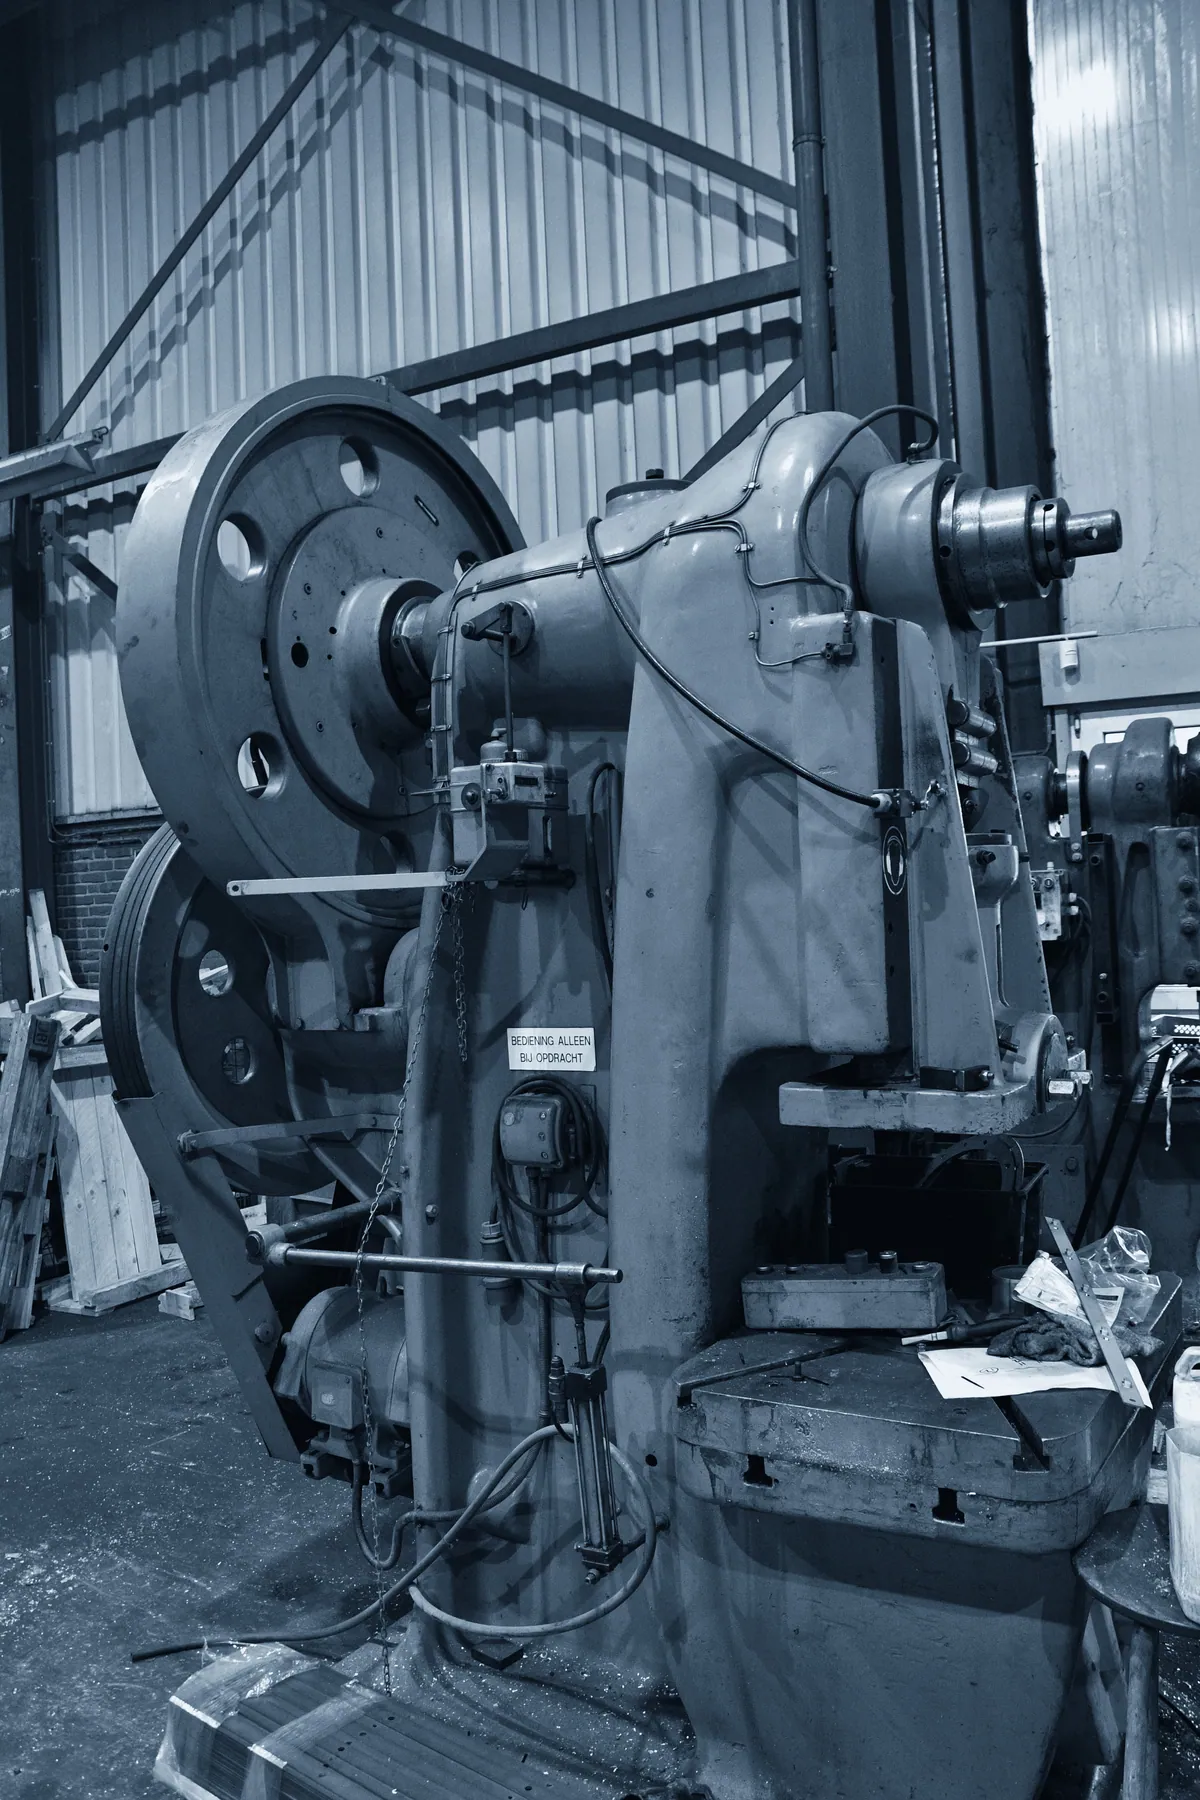
De perskracht bepaalt wat er op welke machine past: hoe langer de snede en hoe hoger de treksterkte van het materiaal, hoe meer ton nodig is. Onderstaande tabel geeft het kader waarbinnen wij werken. Wat er precies op welke pers past, toetsen wij per aanvraag aan de hand van uw tekening.
| Perskracht | 15 t/m 125 ton |
|---|---|
| Materialen | RVS, staal, aluminium |
| Plaatdikte | Afhankelijk van materiaal en snijomtrek. Wij toetsen per aanvraag op welke pers uw product past |
| Maatvoering | Volgens uw tekening. Kritische maten stemmen wij vooraf af |
| Seriegrootte | Van kleine herhaalseries tot grote series |
| Gereedschap | Bestaand gereedschap inzetbaar, nieuw gereedschap in overleg |
| Nabewerking in eigen huis | Ontbramen, grof en licht trommelen, beitsen, ontvetten, drogen |
| Aanvullend in eigen huis | Zagen, boren, tappen, kanten, walsen, lassen, assemblage |
| Levering | In één keer of op afroep volgens uw planning |
Lasersnijden kost tijd per stuk: elke contour wordt opnieuw gesneden. Stansen kost tijd per slag, en die slag is kort. Daar staat een eenmalige investering in gereedschap tegenover. Het omslagpunt zit dus niet in de vorm, maar in het aantal en in de herhaling over de jaren.
Wij rekenen het voor u door: gereedschapskosten tegenover het verschil in stuksprijs maal uw jaarafname. Komt uw product jaarlijks terug, dan telt ook mee dat een matrijs geen insteltijd per order kost en dat de maatvoering over series identiek blijft.
Bij enkelstuks, prototypes en snel wisselende geometrie is snijden vrijwel altijd goedkoper. In dat geval zeggen wij dat gewoon en kijken we naar een andere route, bijvoorbeeld via verspanende bewerkingen of plaatbewerking.
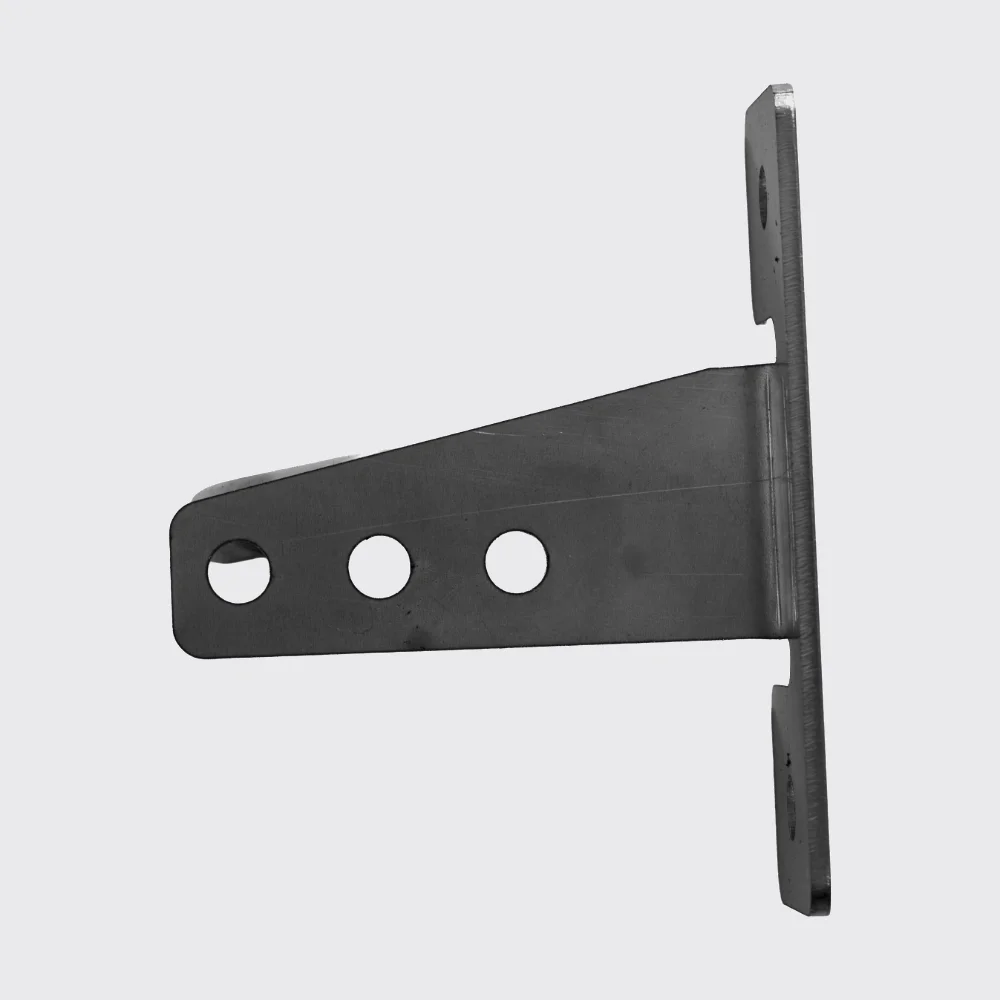
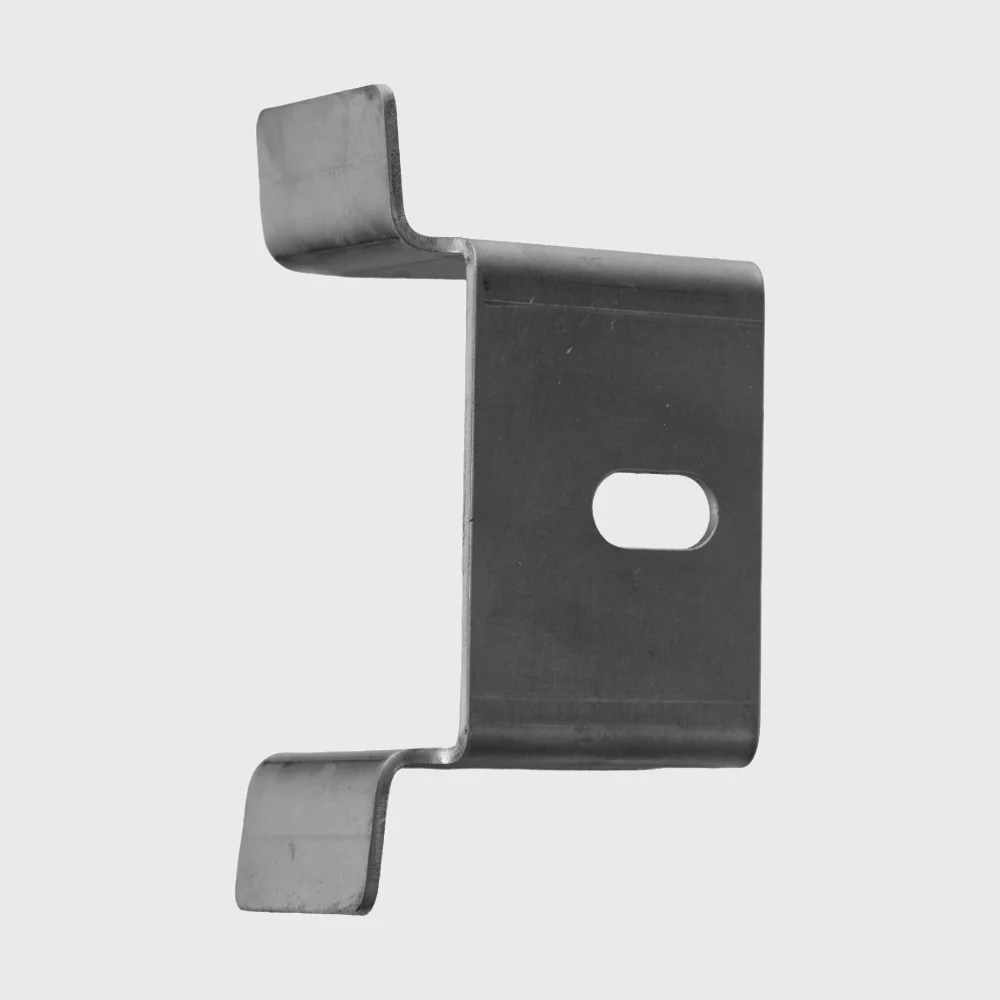
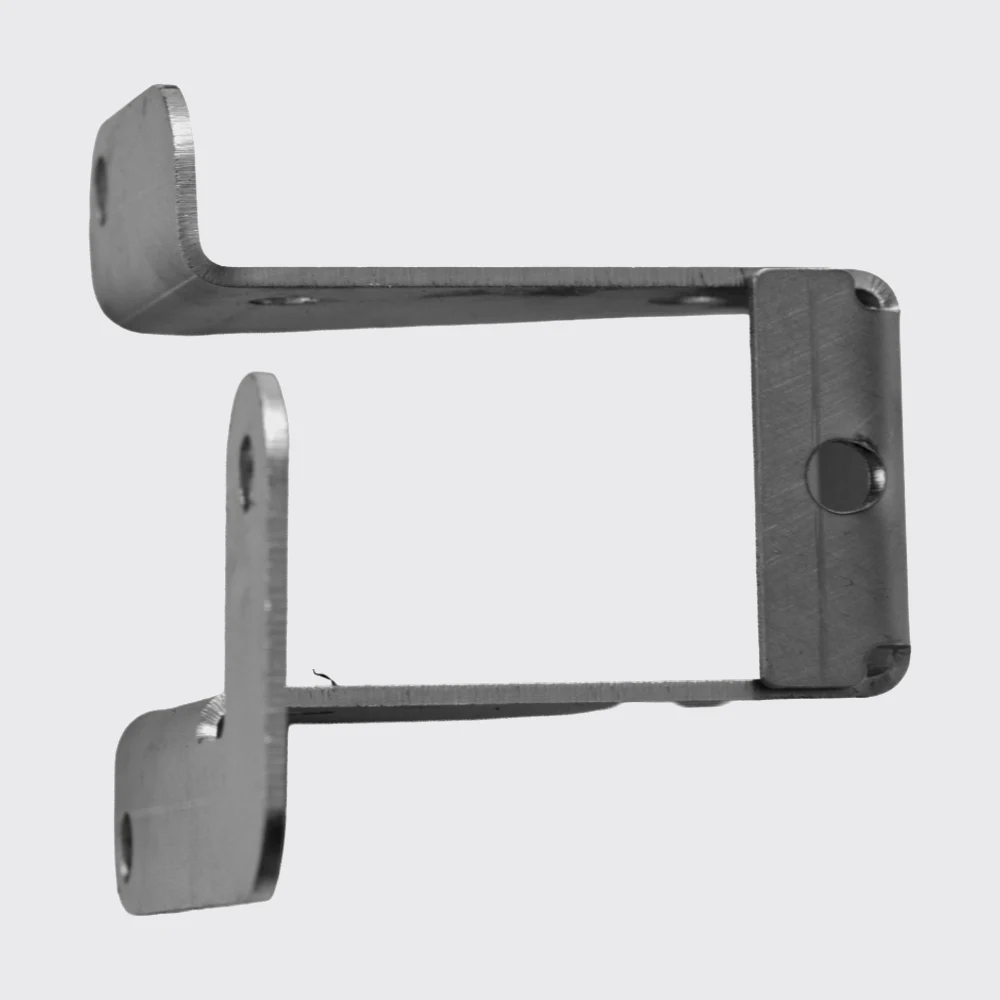
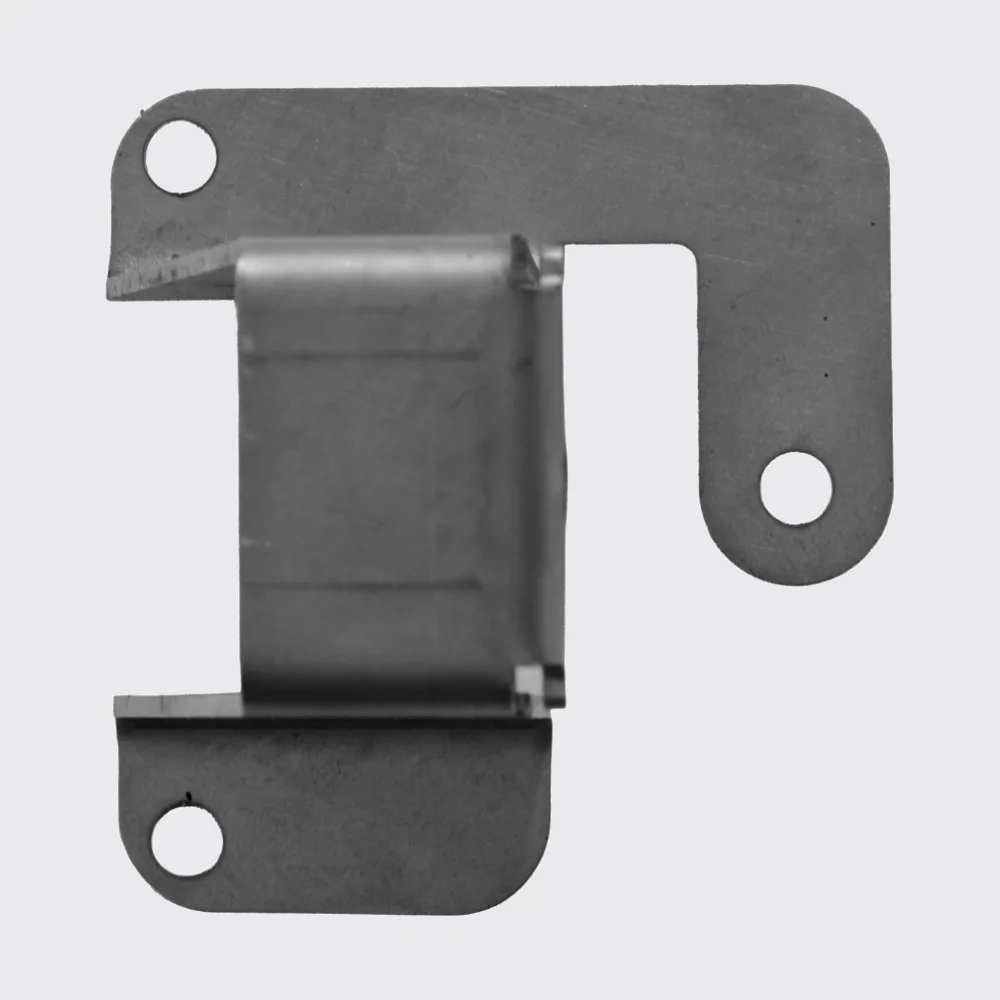
Onderdelen die wij in serie maken: gestanst, gezet, ontbraamd en waar nodig gelast en gemonteerd.
Beugels en steunen die per machine in tientallen tot duizenden stuks terugkomen.
Platen met vaste gatpatronen, waarbij de gatposities over de hele serie gelijk moeten blijven.
Kleine onderdelen in hoge aantallen, waar de stuksprijs bepalend is voor de kostprijs van het geheel.
Gestanst en aansluitend gekant of gewalst tot de uiteindelijke vorm.
Plaatdelen die wij na het stansen ontbramen, tappen en lassen tot een gebruiksklaar samenstel.
Series die u zelf verder verwerkt, geleverd op afroep volgens uw planning.
| RVS | Hoge treksterkte, dus meer perskracht en meer gereedschapsslijtage. Snijspleet en gereedschapsstaal kiezen wij hierop. |
|---|---|
| Staal | Voorspelbaar in de pers. Aandachtspunt is de braamzijde: die bepaalt of ontbramen of trommelen nodig is. |
| Aluminium | Zacht en gevoelig voor vervorming en opbouw op de stempel. Wij letten op afsteuning en op krasvrij transport tussen de bewerkingen. |
Werkt u met een specifieke legering of oppervlakte-eis? Vermeld dat in uw aanvraag, dan stemmen wij gereedschap en nabewerking daarop af. Zie ook RVS bewerking en aluminium bewerking.
U stuurt tekening, materiaal, dikte en aantal. Wij toetsen de maakbaarheid, benoemen wat de kostprijs drukt en geven aan of stansen de juiste route is.
Wij zetten bestaand gereedschap in of laten nieuw gereedschap maken. Daarna volgt een nulserie die u vrijgeeft voordat de productie loopt.
Wij produceren, ontbramen en assembleren waar nodig, en leveren volgens uw planning. Eén aanspreekpunt, van eerste vraag tot laatste levering.
Vanaf het moment dat de serie groot genoeg is om de gereedschapskosten te dragen. Lasersnijden rekent per stuk, stansen rekent vooral eenmalig voor de matrijs en daarna per slag. Bij enkelstuks en kleine series is lasersnijden meestal voordeliger. Bij terugkerende series kantelt dat, omdat de stuksprijs bij stansen nauwelijks meebeweegt met het aantal.
Zodra het verschil in stuksprijs maal het aantal stuks groter is dan de gereedschapskosten. Dat rekenen wij per product door, op basis van uw tekening en de verwachte jaarafname. Vaak weegt de herhaalbaarheid mee: een matrijs levert jaar na jaar identieke onderdelen zonder nieuwe insteltijd.
Ja, mits er gereedschap beschikbaar is of het product met standaardgereedschap te maken is. Voor kleine aantallen kijken wij eerst of stansen wel de juiste keuze is. Soms is een andere route slimmer en zeggen wij dat ook.
RVS, staal en aluminium zijn de standaard. De maximale dikte hangt af van materiaal en vorm, omdat de benodigde perskracht met de omtrek van de snede meeloopt. Stuur uw tekening met materiaal, dikte en aantal, dan geven wij aan op welke pers het product past.
Dat kan in veel gevallen. Wij bekijken de matrijs, de staat van het gereedschap en of die op onze persen past. Onderhoud en eventuele aanpassingen stemmen wij vooraf af, zodat er geen verrassingen zijn bij de eerste serie.
Stuur uw tekening met materiaal, dikte en aantal. U krijgt een concreet voorstel, inclusief het omslagpunt tussen snijden en stansen voor uw serie.